 0270-23-2111
 0270-23-2113
目次
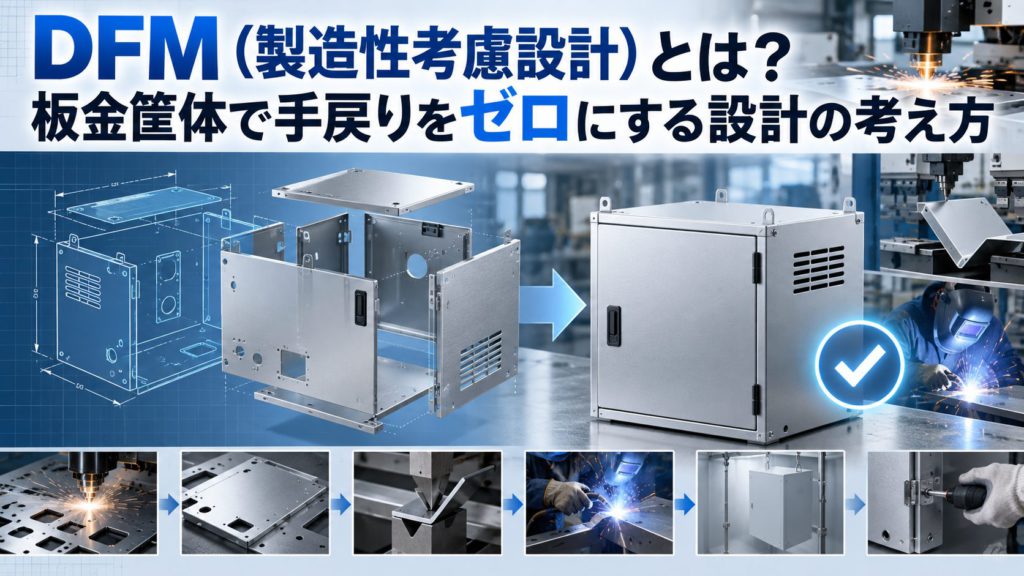
DFM(Design for Manufacturing:製造性考慮設計)とは、製品の機能や品質を満たした上で「いかに作りやすく、低コストかつ短納期で製造できるか」という製造現場の視点を設計段階にあらかじめ織り込む設計思想のことです。
板金筐体の開発において、「試作してみたら溶接歪みで組み立てられない」「塗装の手間がかかりすぎて予算をオーバーした」といったトラブルによる図面の差し戻しは少なくありません。
本記事では、特定の一般論ではなく、日常的に数多くの板金図面をお預かりし、「図面通りの加工は可能ですが、工数が3倍に跳ね上がってしまう」といった現場の現実と向き合っている板金加工メーカーの立場から、板金筐体におけるDFMの具体的な考え方と実践手順を詳しく解説いたします。
DFM(製造性考慮設計)とは
DFMの定義 ― 製造しやすさ・コスト・品質を設計段階で織り込む手法
DFM(製造性考慮設計)とは、製品の企画や構造設計の段階から「加工のしやすさ」「組立の容易性」「品質の安定性」を意識して設計を行うアプローチのことです。
従来の設計プロセスでは、設計部門が製品機能や強度要件を満たす図面を完成させ、それを生産技術や製造現場へ引き渡す「投げ込み型」の手法が一般的でした。しかし、この方法では製造現場の物理的な制約や加工機の特性が設計に反映されず、量産直前に重大な手戻りが発生する原因となります。
DFMを導入することで、製造プロセスにおける不具合や無駄な加工工数を図面段階で事前に排出し、製造性・コスト・品質を高い次元でバランスさせることが可能になります。
DFMが注目される理由 ― 製造コストの7〜8割は設計段階で決まる
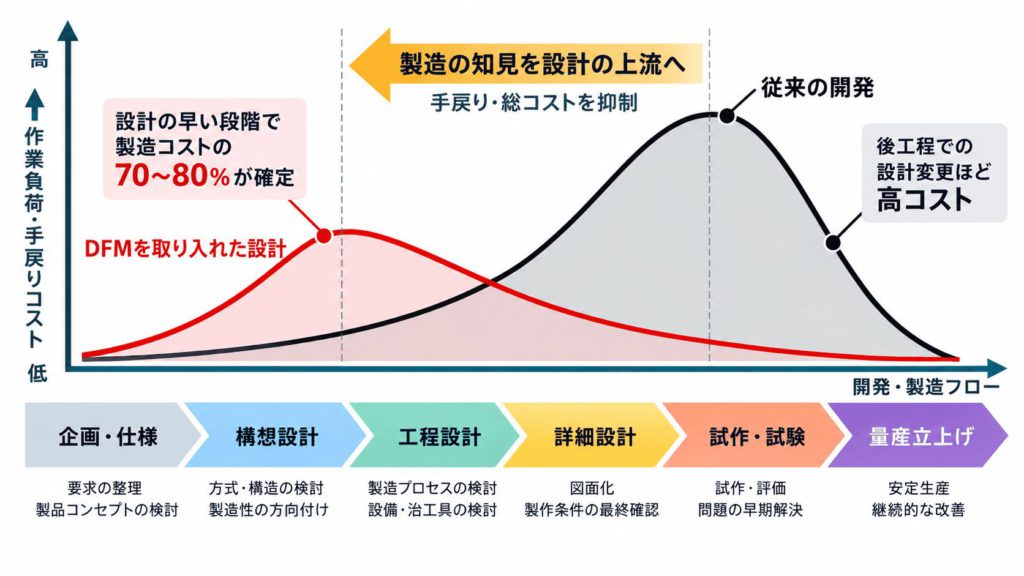
製造業界においてDFMが強く求められる最大の理由は、「製品の製造コストの7〜8割は設計段階で確定する」と言われているからです。
製造工程に入ってからコスト削減を試みても、削れるのは作業者の手作業工数やわずかな材料ロスなど、全体の数パーセントに過ぎません。一方で、設計段階で「部品点数を削る」「標準の金型で曲げられる形状にする」「溶接長を短くする」といった工夫を織り込むことができれば、加工時間や治具費用を大幅に圧縮できます。
【コスト決定と変更コストの相関】
設計段階   :製造コストの70〜80%が確定し、設計変更のコストは最小で済みます。
試作・量産 :残りの20〜30%しか管理できず、設計変更には甚大なコストがかかります。
量産化が進んでからの設計変更は、金型の打ち直しや工程計画の再策定を伴い、多大な時間と費用を消費してしまいます。上流工程で製造性を考慮する「フロントローディング」こそが、最も効果的なコストダウン手法です。
DFMとDFA・DFXの関係
DFMと並んで語られる概念に「DFA」や「DFX」があります。それぞれの役割と関係性は以下の通りです。
| 用語 | 名称 | 主な目的と対象 |
| DFM | Design for Manufacturing(製造性考慮設計) | 切削・抜き・曲げ・溶接・塗装など、単一の部品加工や工程の効率化を追求する設計思想です。 |
| DFA | Design for Assembly(組立性考慮設計) | 部品点数の削減、誤組み付けの防止(ポカヨケ)、締結工数の削減など、製品全体の組み立てやすさを追求する設計思想です。 |
| DFX | Design for X(最適化設計の総称) | DFMやDFAをはじめ、環境(DFE)、サービス性(DFS)、リサイクル性などを包含する包括的な設計思想概念です。 |
板金筐体においては、個々の部品加工を最適化するDFMと、それらを組み上げる工程を最適化するDFAを切り離して考えることはできません。部品の形状変更がそのまま組み立て効率の向上につながるケースが多いため、両者を一体として推進することが重要となります。
なぜ「作れる図面」と「安く早く作れる図面」は違うのか
設計エンジニアの本来の使命は、製品に必要な機能、機械的強度、耐久性、そして意匠性を完全に満たす図面を引き上げることです。この点において、求める性能を満たした図面は「正解」と言えます。
しかし、加工現場の視点を入れると、同じ機能を持つ形状であっても「製作コストが数倍跳ね上がってしまう図面」が存在します。
-
図面通りに「作れる」図面
公差や指定通りに加工は可能ですが、特殊な金型の特注が必要だったり、熟練工が手作業で長時間の歪み取りを行わなければならなかったりする図面です。
-
「安く早く作れる」図面(DFM適用図面)
加工メーカーが保有する標準金型を活用でき、ロボット溶接機で短時間で接合でき、専用治具なしで位置決めができる図面です。
この差が生じる理由は、設計者のスキル不足ではありません。現代の製品開発における分業構造上、加工機(タレットパンチプレスやプレスブレーキなど)の金型干渉領域、熱溶接時の熱伝導特性、塗装工程でのワークの吊り構造といった「現場の物理的制約」の情報が、設計現場へ届きにくい構造になっているためです。
「設計者が下工程の都合を知らないから不具合が起きる」のではなく、「構造的に情報が遮断されているギャップをいかに埋めるか」というアプローチこそが、DFM実践のスタートラインとなります。
板金筐体におけるDFMの7つの視点
板金筐体を製造する際、加工現場では「抜き」「曲げ」「溶接」「締結」「塗装」「組立」といった工程を順に通過します。それぞれの工程でコスト・納期・品質を大きく左右する7つの具体視点を解説いたします。
① 材料・板厚 ― 材料指定が加工性と歪みを決める
材料の種類と板厚の選定は、原価だけでなく加工の難易度に直結します。
-
よくある図面:
機械的強度への過剰な懸念から、部分的に特殊な板厚(例:1.8mmや2.3mmなど入手性が低い規格)を指定したり、軽量化目的で安易に難削材(アルミA5052や高反射な純銅など)を選択したりしているケースが見られます。
-
現場で起きること:
非標準の板厚は材料の流通ルートが限られ、材料手配のリードタイムと材料費が高騰してしまいます。また、アルミや銅は熱伝導率が高く、従来のTIG溶接では著しい熱歪みや溶接割れが発生し、手作業による歪み修正作業が大量に発生してしまいます。
-
改善の方向性:
SPHCやSECC、SUS304、A5052などの流通量の多い標準規格材・定尺板厚に仕様を寄せます。難削材の溶接が必要な場合は、高精度な熱制御が可能な「ファイバーレーザー溶接機」を所有する加工メーカーの設備仕様を前提とした構造設計へ切り替えるのが有効です。
② 抜き加工 ― 歩留まりを左右するブランク形状
タレットパンチプレス(NCT)やレーザー加工機による「抜き(ブランク)工程」では、材料の歩留まりと加工順序の制約が重要なポイントとなります。
-
よくある図面:
部品外周の抜き加工線と、内部の打出しダボや皿モミ・タップ位置が極めて近接しているケースです。
-
現場で起きること:
ダボなどの成形加工を施した後に外周を抜こうとすると、金型のパンチが成形部を踏んでしまいダボがつぶれてしまいます。逆に外周を先に抜くと、ダイス変更時の振動でミクロジョイントが外れ、寸法ズレが発生して不良品化してしまいます。
-
改善の方向性:
成形部と外周の間に十分な離隔距離を設けるか、共通の切断線で隣接部品を切り出す「共辺加工」が成立するブランク形状に修正します。加工側の工夫としては、ミクロジョイントの配置を最適化して「外周抜き→ダボ加工」の工程順序変更を可能にする方法もあります。
【抜き加工での不具合と対策】
不具合:成形加工(ダボ等)の近くを後から外周パンチングするとダボがつぶれてしまいます。
対策①:図面上で成形部と外周端面の距離を十分に離す設計にします。
対策②:ミクロジョイントを増やし、抜き順序を「外周抜き→ダボ加工」へ変更可能にします。
③ 曲げ加工 ― 曲げ逃げ・段曲げ・加工限界
プレスブレーキ(ベンダー)を用いた曲げ工程では、金型とワークの物理的干渉や、板材の塑性変形に伴う穴の歪みが頻発します。
-
よくある図面:
曲げ線(V溝の位置)のすぐ近くにネジ穴や長孔が配置されていたり、複雑なZ曲げ(段曲げ)で曲げ立ち上がり高さが極端に低くなっていたりするケースです。
-
現場で起きること:
曲げ線の近くにある穴は、曲げ加工時の引っ張り応力によって開口部が伸び、楕円形に変形してしまいます。また、段曲げの寸法が汎用金型の制約に掛かると、金型にワークが衝突して加工不能になるか、特殊金型の製作費用が発生してしまいます。
-
改善の方向性:
曲げ線の近くには必ず「曲げ逃げスリット」や逃げ穴を配置し、応力集中を回避します。段曲げ高さは加工メーカーの標準金型リストに合わせて統一し、金型と板金の干渉を事前チェックして形状を調整します。
[関連事例] 曲げ逃げスリット追加によるZ曲げ(段曲げ)加工の実現
④ 溶接 ― 溶接方法の指定が工数を10倍変える
溶接工程は、板金加工の中で最も人件費比率が高く、熱歪みによる品質トラブルが発生しやすい工程です。
-
よくある図面:
図面注記に「全周TIG溶接」や「アーク溶接」と一律指定されていたり、立体形状を作る際の板金展開(バラシ)で溶接線が不必要に長くなっていたりするケースです。
-
現場で起きること:
TIG溶接やアーク溶接はワークへの熱入力が大きく、薄板筐体では大きな熱歪みが生じてしまいます。この歪みを基準値内に収めるため、熟練工がハンマリングや加熱補正を行う「歪み取り工程」に膨大な作業時間が費やされます。
-
改善の方向性:
強度上問題がない箇所は「連続溶接」から「断続溶接(点付け)」へ変更するか、板金の曲げ加工を活用して溶接線そのものを削減します。さらに、超低熱入力な「ファイバーレーザー貫通溶接」へ工法転換を図ることで、歪み取り・仕上げ研磨作業を大幅に削減できます。
| 項目 | 従来のTIG/アーク溶接 | ファイバーレーザー貫通溶接 |
| 熱入力・歪み | 熱入力が大きく、著しい熱歪みが発生します。 | 局所的照射のため熱影響が極小で済みます。 |
| 歪み取り工数 | 熟練工による手作業での補正が必須となります。 | 歪み取り作業を原則不要化・大幅圧縮できます。 |
| 裏面の意匠性 | 溶接焼けや裏出っ張りが発生し研磨が必要です。 | 裏面に焦げや突出が出にくく意匠面保護に最適です。 |
⑤ 締結・圧入 ― ねじ・リベット・スタッドの選定
ねじ留めや圧入部品の選定・配置は、組立時の作業性や出っ張りによる干渉に関わります。
-
よくある図面:
薄板に対して直接タップ加工を指示していたり、ポップナットや圧入スタッドの打ち込み位置が曲げの立ち上がり面に近すぎたりするケースです。
-
現場で起きること:
板厚に対してねじ山が十分に確保できず、締結時にねじ山がつぶれる「不完全ネジ部」の締結不良が生じてしまいます。また、曲げ線の近くに圧入スタッドがあると、プレスブレーキの圧力でスタッド周辺が傾いたり、曲げ金型と干渉して打ち込みが不可能になったりします。
-
改善の方向性:
薄板への締結はバーリング加工(下穴を立ち上げてねじ山長さを稼ぐ)を施すか、溶接スタッド・圧入スタッドへ切り替えます。圧入位置は曲げ加工の立ち上がり面から十分な離隔距離を確保する設計に変更します。
[関連事例] 不完全ネジ部による締結不良を防ぐバーリング穴設計
⑥ 塗装 ― 図面に書かれない前提が工数を倍にする
筐体の外観品質と耐食性を高める塗装工程は、図面に明記されない「作業上の前提」がコストに跳ね返ります。
-
よくある図面:
ワークを塗装ブースのハンガーに吊るすための「吊り穴」が設けられていなかったり、図面に「内面吹きかかり不可」と曖昧に記載されていたりするケースです。
-
現場で起きること:
吊り穴がない大物筐体は、専用の吊り具を考案するか、裏返して2回に分けて塗装・焼付乾燥を行わなければならず、リードタイムと工数が倍増してしまいます。また「内面吹きかかり不可」という表記は、「塗装禁止(マスキング必須)」なのか「塗装不要(多少の付着はOK)」なのか現場が判断できず、安全を取って全面マスキングを施すことで多大なマスキング工数が生じてしまいます。
-
改善の方向性:
設計段階で意匠面に影響しない位置にφ3〜5mm程度の「吊り用貫通穴」をあらかじめ配置します。また、マスキング指定は「吹きかかり不可(絶対NG)」なのか「吹きかかり可(塗料の回り込みOK)」なのかを明確に図記します。
【塗装工程でのDFMチェック】
1. ワークを吊るす穴(吊り穴)が隠れる位置に確保されているか確認します。
2. マスキング指示は「厳密な塗装禁止」か「単なる塗装不要」かを明記します。
3. 塗膜厚を前提としたねじ穴公差になっているか確認します。
[関連事例] 洗浄液の排出ルートの設計による塗装品質の向上
⑦ 公差・表面指示 ― 過剰公差がコストを押し上げる
図面に書き込まれる寸法公差・幾何公差の厳しさは、製品価格にそのまま跳ね返ります。
-
よくある図面:
全点一律で「±0.1mm」などの精密機械加工レベルの厳しい一般公差が指定されていたり、データム(基準面)の設定が板金の加工順序と合致していなかったりするケースです。
-
現場で起きること:
板金加工は曲げ加工や溶接時の熱膨張によって必ず微小な歪みが発生します。過剰に厳しい公差を満たすためには、全品を三次元測定器で検査し、熟練工が何時間もかけて歪みを叩いて調整する必要が生じ、歩留まりが悪化してしまいます。
-
改善の方向性:
嵌合部やスライド機構など真に必要な箇所のみ厳正な公差を指定し、外装カバー等の非機能部位はJIS標準の板金公差(B級・C級など)へ緩めます。累積公差による干渉を防ぐため、長穴構造の採用や位置決めダボの最適配置で公差を吸収できる構造にします。
DFMを実践する4つのステップ
設計段階で手戻りを防ぎ、スムーズに量産へ移行するための実践的な4ステップをご紹介いたします。
【DFM推進の4ステップ】
STEP 1:図面確定前の加工メーカー相談(ポンチ絵段階での構想摺り合わせを行います)
   ▼
STEP 2:量産前試作による課題の早期抽出(歪み・干渉の膿出しを実施します)
   ▼
STEP 3:3段階アプローチによる改善案の比較検討(柔軟な代替案を用意します)
   ▼
STEP 4:量産移行後の継続的なVA/VE改善活動(継続的にコストダウンを図ります)
STEP1 図面確定前に加工メーカーへ相談する
最も効果的なDFMは、3D CADデータや2D図面が完全に固まる「前」に始まります。
ポンチ絵や仕様書、要求性能のみが決まっている段階で加工メーカーにアプローチする「フロントローディング」を推奨いたします。板金の現場ノウハウを持ったエンジニアが初期段階から参画することで、メーカー保有の金型仕様や設備能力(ファイバーレーザー等)を前提とした無駄のない構造設計を最初から組み立てることができます。
STEP2 量産前試作で課題を洗い出す
量産金型を起こしたり大規模な生産ラインを組む前に、必ず「量産条件と同等の試作」を実施いたします。
試作の目的は単なる形状確認ではなく、「量産時の不具合の膿出し」です。試作段階で「溶接時にどの程度熱歪みが出るか」「塗装時の塗膜厚でネジが硬くならないか」「組立時に累積公差で部品が干渉しないか」を厳格に検証し、課題をすべて洗い出します。
STEP3 改善案は3段階で検討する
抽出された課題に対する改善提案は、客先での承認ハードルや設計変更の自由度に応じて「3段階の代替案」で比較検討することが成功の鍵となります。
-
【案①:図面変更なし(加工側・治具での対応)】
設計変更の手間や客先承認を一切発生させず、加工側の専用位置決め治具や加工順序の変更のみで不具合をカバーします。
-
【案②:軽微な図面変更(許容範囲内での修正)】
部品の外郭形状を変えず、曲げ逃げスリットの追加や穴径の変更、吊り穴の追加など、軽微な承認で済む範囲で修正します。
-
【案③:抜本的な設計変更(構造の一体化・最適化)】
複数部品を1枚の板金曲げ品へ一体化したり、溶接構造をリベット締結構造へ工法転換するなど、大幅なコストダウンを目指します。
設計変更のハードルは社内規程やクライアントによって異なるため、この3つの選択肢を用意して柔軟に協議を進めることが重要です。
STEP4 量産移行後もVA/VEを回す
DFMは1度の試作で終わりではありません。量産がスタートした後も、実際の歩留まりデータや作業者の工数実績をもとに、継続的なVA/VE(Value Analysis / Value Engineering)改善を繰り返していきます。月々のロット数が拡大したタイミングで、手動溶接からロボット溶接へ切り替える等の再設計を行うことも効果的です。
DFMで実際にこう変わった|板金筐体の改善事例
現場のDFM介入によってコスト・品質が大幅に改善された3つの代表的な具体事例をご紹介いたします。
事例1:筐体設計時点で塗装のマスキング幅を考慮することでリードタイム短縮!
筐体設計時点で塗装のマスキング幅を考慮することでリードタイム短縮!今回ご紹介する事例は、塗装図面におけるマスキング指定を変更することでリードタイム短縮、コストダウンにつながったVE提案事例です。
筐体部品において塗装のマスキング指定がある図面において、今回は大きく3つの工数増加要因がございました。マスキングの長さが69mmと微妙だったり、1mmというわずかな隙間も指定があり、さらにマスキング幅が11mmと中途半端な値であったため、幅10mmのマスキングテープを少しだけずらして、2枚で幅が11mmになるように調整した上で貼り付けを行っていました。
このように、中途半端な幅でのマスキングをご指定いただくと、現場泣かせの作業となり、工数増加およびコスト増加につながってしまいます。
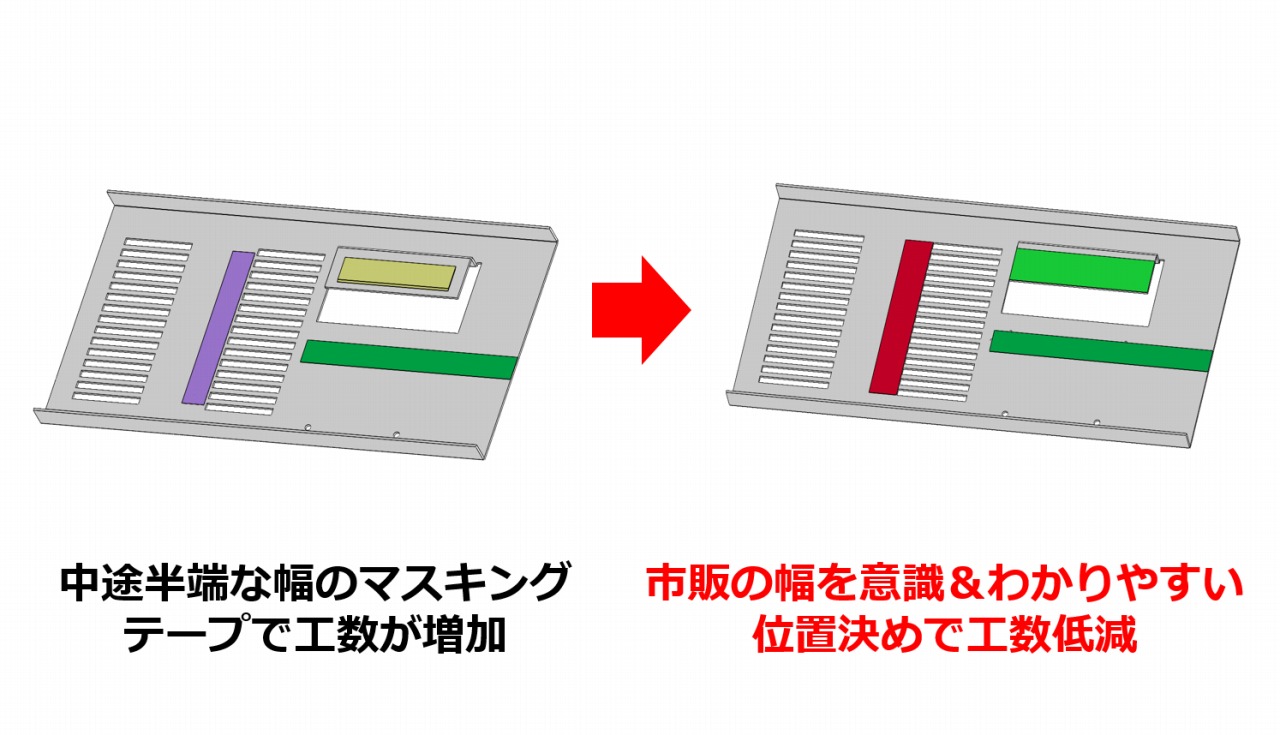
そこで当社では、幅は市販のマスキングテープの幅で指定するように、テープ貼り付け位置については端面やポンチを基準とすることで、塗装工程におけるリードタイム短縮、結果としてのコストダウンを実現いたしました。
[事例記事の詳細を見る]筐体設計時点で塗装のマスキング幅を考慮することでリードタイム短縮!
事例2:TIG溶接からファイバーレーザー貫通溶接への工法転換
ファイバーレーザー溶接への工法転換と筐体設計の変更提案をすることで、生産数を大幅に増加させたVE提案事例です。
お客様からは、薄板板金筐体の製造数を大幅増加させたいが、溶接作業者の人数がボトルネックになっているとのことで、当社にご相談いただきました。従来は難易度の高いスポット溶接と隅肉溶接を行っていたため、どうしても熟練工に頼らざるを得ない状況でした。
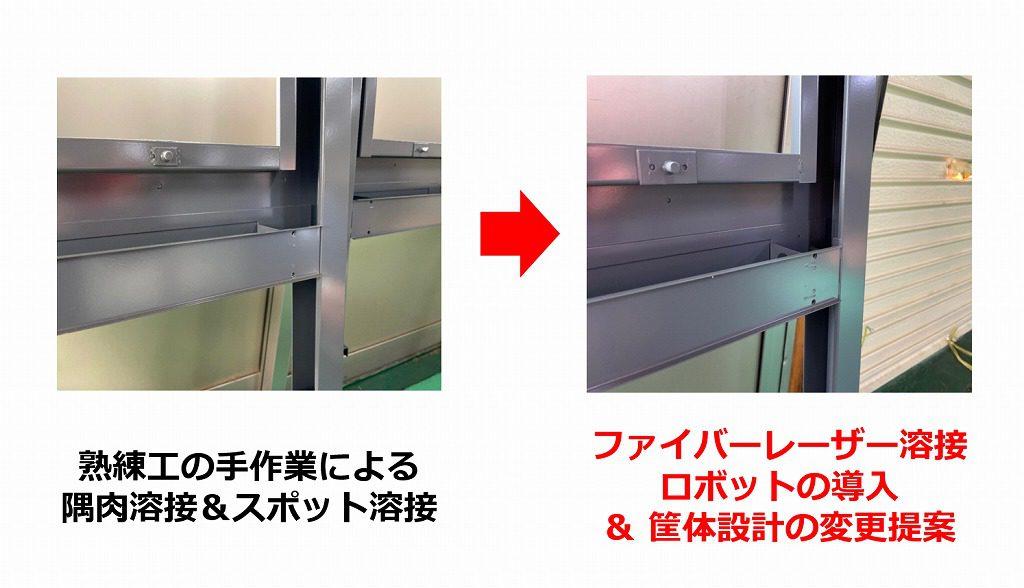
そこで当社では、ファイバーレーザー溶接ロボットの導入と、ファイバーレーザー溶接に適した形状への筐体設計の変更提案をいたしました。当社のファイバーレーザー溶接ロボットによって、作業者のスキルに問わず、安定的に溶接を効率良く行うことができるようになり、現在では製造数量の大幅増加にも対応しております。
[事例記事の詳細を見る] ファイバーレーザー溶接への工法転換&筐体設計の変更提案で、生産数を大幅増加!
事例3:左右非対称ダボと干渉治具による物理的ポカヨケ
キャスターの受け皿部品において、「C面取りによる視覚的な識別」と「専用治具による物理的な規制」を組み合わせ、ヒューマンエラーを未然に防ぐ「ポカヨケ」を実現した改善事例です。

本事例の最大の特徴は、実際の製作に入る前の工程検討段階で「取り付けミス」のリスクを予見し、あらかじめ面取り加工の追加や治具構造の工夫を組み込んだ点にあります。量産着手前に課題を膿出しすることで、手戻りリスクを排除し、高い品質安定性を確保した具体的なプロセスを解説いたします。
[事例記事の詳細を見る] C面取りと位置決め治具の活用によるポカヨケ対策で部品の取付ミスを防止!
DFMは誰が担うのか :メーカー設計部門だけでは完結しない
DFMを確実に機能させるためには、社内の設計部門だけでなく、関連する4者の連携体制を構築することが不可欠となります。
【DFMを成立させる4者の協働体制】
設計部門    :要求性能・強度・意匠の定義を担当します。
生産技術    :社内工程の自動化・標準化の検討を担当します。
調達購買    :単価だけでなく「技術提案力・設備力」に基づくパートナー選定を担当します。
加工メーカー:下工程(抜き・曲げ・溶接・塗装・組立)の制約に基づくDFM提案を担当します。
1. 設計部門の役割
製品機能や強度を第一に保ちつつ、「加工現場には物理的制約がある」という前提を認識し、早い段階で外部の製造知見を取り入れるオープンな設計思想を持つことが大切です。
2. 生産技術の役割
設計と製造の架け橋となり、社内の標準加工ラインに載りやすい構造であるかをチェックし、必要な設備投資や自動化の提案を行っていきます。
3. 調達購買の役割
【調達購買担当者様への重要な示唆】
発注先を選定する際、見積書に記載された「単一部品の表面単価」のみで評価して発注先を決めると、DFMの提案力を持たない加工企業を選んでしまうリスクが高まります。
製造性の考慮がない図面のまま量産に入ると、手戻り、不良率の高止まり、工程間の横持ち輸送リードタイムといった「見えない構造コスト」を自社が継続的に負担し続けることになります。調達購買部門には、「上流段階でDFM/VA/VE提案を出せるパートナー企業を選べるかどうか」という重要な役割が求められます。
4. 加工メーカー(岡部工業)の役割
単に提示された図面通りに切って曲げるだけの「受託加工元」を脱し、抜き・曲げ・溶接・塗装・組立の全工程を理解した上で、設計者に代わってDFMを図面に後付け実装・提案する「ソリューションパートナー」となることが求められます。
さらに、板金加工からクリーンルーム塗装、完成品組み立てまでを一貫して自社で完結できる「内製一貫体制(ワンストップ体制)」を持つ加工メーカーと組むことで、分業構造特有のリードタイム遅延や輸送傷リスク、工程間の隙間に落ちる品質不良を構造的に排除することが可能になります。
筐体・板金加工は図面作成段階からぜひご相談ください。
板金筐体の製造において、コストや品質、納期の大部分は設計の初期段階で決定いたします。図面が完全に完成した後に不具合や手戻りが発覚すると、設計変更や再製作のために多大な時間と費用を費やすことになってしまいます。
こうしたトラブルを未然に防ぎ、製品の競争力を高める鍵となるのが、製造現場の視点を上流工程で取り入れる「DFM(製造性考慮設計)」のアプローチです。
岡部工業では、図面が確定する前のポンチ絵や構想段階からのご相談をいつでも歓迎しております。当社の板金ソリューションエンジニアが、自社の設備環境や豊富なノウハウを踏まえ、お客様の要求性能を満たしながら「安く、早く、高品質に作れる」最適な構造や加工方法をご提案いたします。
量産時のトラブルをゼロにし、スムーズな製品立ち上げを実現するために、ぜひ図面作成の初期段階からお気軽にご相談ください。
よくある質問(FAQ)
Q1. DFMとDFAの具体的な違いは何ですか?
A. DFM(製造性考慮設計)は、単一部品の抜き・曲げ・溶接・塗装といった「個々の加工プロセスの作りやすさ」を最適化する考え方です。一方、DFA(組立性考慮設計)は、部品点数の削減やポカヨケ構造(誤組み付け防止)など、「製品全体の組み立て作業のしやすさ」を最適化する考え方です。板金筐体においては両者を明確に分けることは難しく、双方を組み合わせたアプローチが不可欠となります。
Q2. 2D図面や3Dデータが完成していない段階(ポンチ絵レベル)でも相談できますか?
A. はい、全く問題ございません。むしろ図面が固まる前のポンチ絵や構想仕様書の段階でご相談いただくのが、最もDFMの効果を発揮できます。当社の板金設計エンジニアが3D CAD(SolidWorks等)を用いて、加工メーカーならではの設備仕様や金型仕様を反映させた製造性の高い筐体設計をサポートいたします。
Q3. DFMの検討は開発プロセスのどのタイミングで始めるべきですか?
A. 構想設計〜基本設計の段階(試作図面を作成する前)に開始するのが最も理想的です。詳細設計が終わって量産図面が確定した後に検討を始めると、設計変更のための社内承認手続きや図面書き換えの手間が大きくなり、DFMの改善幅が制限されてしまいます。
Q4. DFMを実践することで、具体的にどの程度のコストダウンが期待できますか?
A. 案件の形状や従来の設計状態によりますが、一般的な板金筐体において15%〜30%程度のコスト削減効果が得られるケースが多く見られます。特に、溶接工法の変更(TIG→ファイバーレーザー)や、塗装マスキング指示の見直し、部品の一体化などが噛み合った場合、製造工数が半分以下に短縮される事例も少なくありません。
Q5. 小ロット生産や試作品の場合でも、DFMを検討する意味はありますか?
A. 非常に大きな意味がございます。試作段階でDFMを徹底しておかないと、量産へ移行した際に膨大な不具合修正や図面差し戻しが発生し、開発スケジュールが大幅に遅延してしまいます。また、小ロット生産であっても、標準金型の活用や専用治具の不要化を実現しておくことで、初期トータルコストを大幅に下げることができます。