 0270-23-2111
 0270-23-2113
今回のテクニカルニュースの概要
今回ご紹介するのは、これまで別部品として製作し溶接していたブラケットを、補強板の段曲げ(Z曲げ)によって一体成形し、部品点数の削減とコストダウンを実現した課題解決事例です。この段曲げ用のNCT特注金型を準備することで、ブラケットの溶接作業を削減しました。NCTの工程内で完結するため、ベンダー曲げ工程も溶接工程も増やすことなく、部品点数を2個から1個へ削減し、コストダウンを実現いたしました。
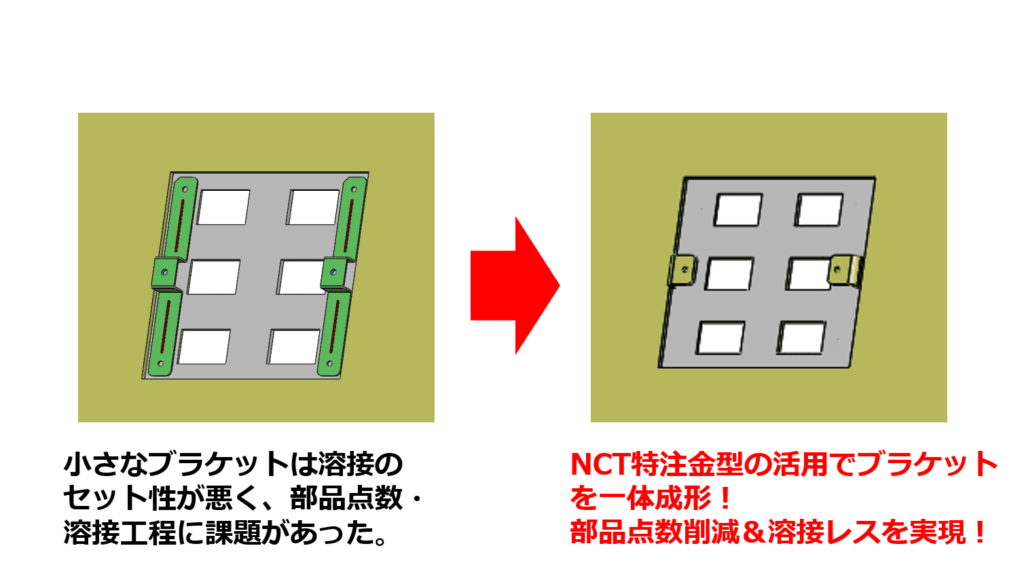
課題:小さなブラケットは溶接のセット性が悪く、部品点数・溶接工程がコストを押し上げてしまう
従来、装置の開口部に部品を取り付けるためには、ハット形状のブラケットを設置する必要がありました。このブラケットは補強板(板厚t3.2)とは別の部品として製作し、フレームの補強板にFLW(ファイバーレーザ溶接ロボット)で溶接していました。
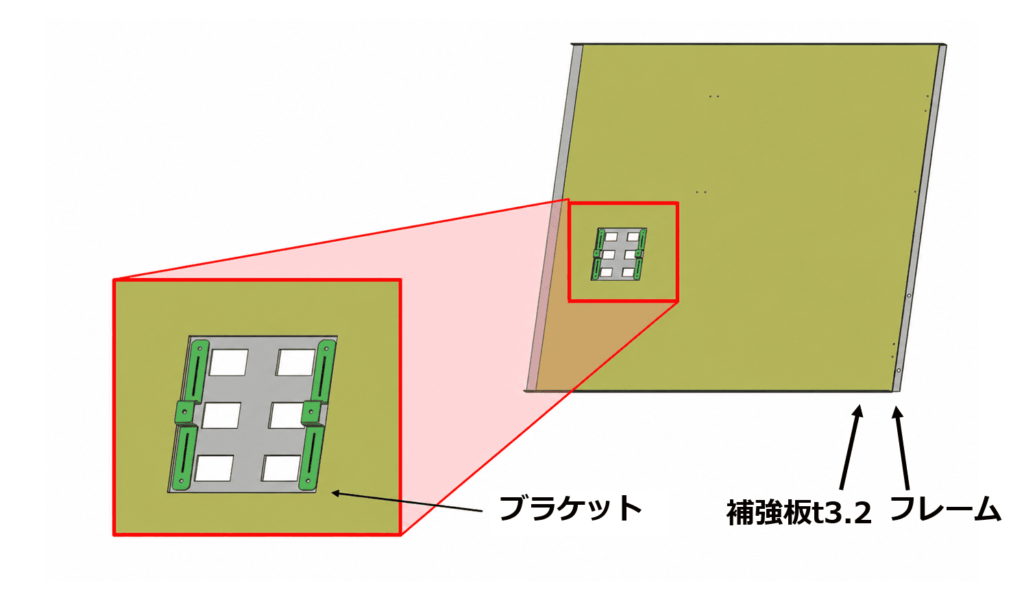
しかし、この加工方法では、ブラケットは部品形状が小さいため、溶接の際に治具へセットする作業性が悪く、1個ごとのセットに多くの時間を要していました。このため、この「小さな部品を溶接する」という工程があること自体が、コストを押し上げる要因になっていました。具体的には、ブラケット2個分の材料費・加工費・管理費といった部品点数に伴うコストに加えて、部品の溶接治具へのセット時間・溶接時間というコストも積み上がってしまっていました。
筐体設計・製造.COMの対策:段曲げ用のNCT特注金型を準備し、ブラケットを一体成形!NCT工程内で完結させ、部品点数削減&溶接レスを実現!
そこで当社では、ブラケットを別部品として溶接するのではなく、補強板の一部を段曲げ(Z曲げ)することで、ブラケットを一体成形しました。これにより、別部品としてのブラケットが不要となります。
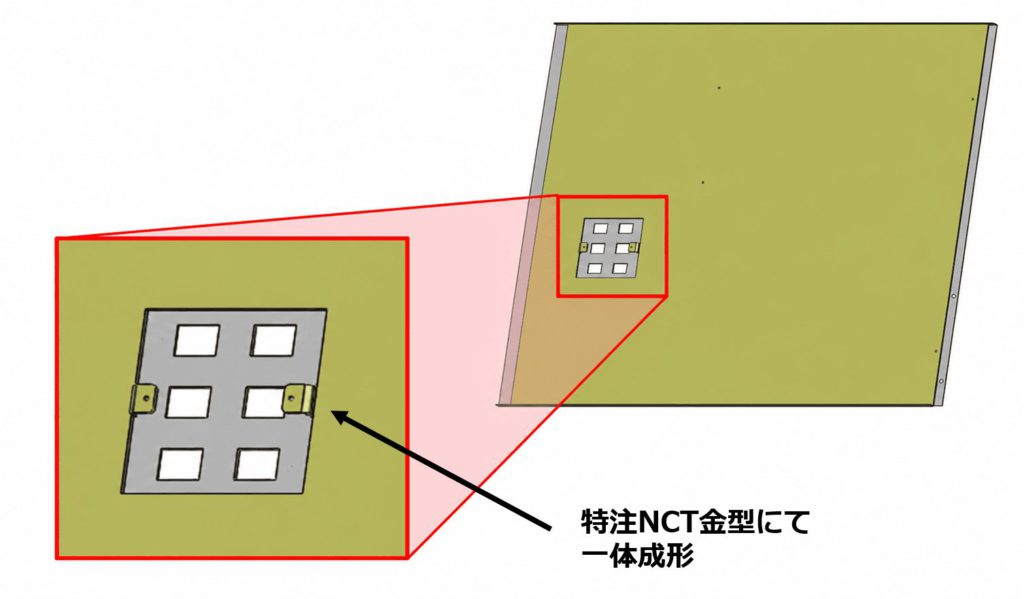
ここで技術的なポイントとなるのが、この段曲げをNCT特注金型で加工したことです。
Z曲げはベンダー(プレスブレーキ)でも曲げることは可能です。しかし、今回の補強板は大きく、板厚もt3.2と厚く重いため、ベンダーでの曲げには手間が掛かってしまいます。そこで、抜き加工を行うNCTの工程の中でZ曲げまで行うことで、ベンダー曲げの工程を増やさずに済ませました。
下図は、一体成形したブラケット部分の断面です。補強板の開口部の縁を段曲げ(Z曲げ)することで、部品を取り付けるためのブラケット形状を作り出しています。
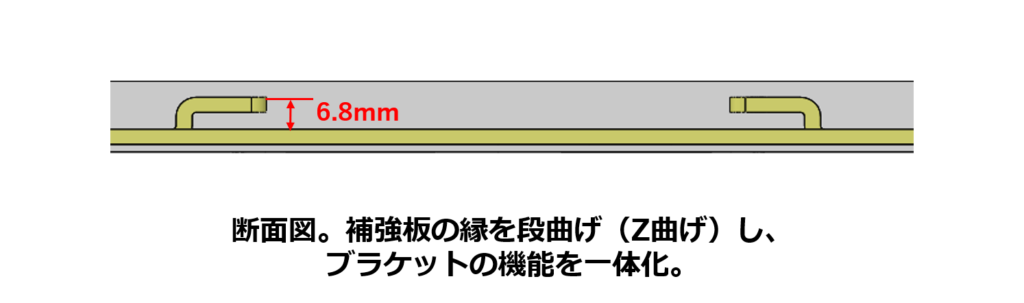
ただし、今回のZ曲げは曲げ高さが6.8mmと高く、通常のNCT金型ではこの高さの段曲げは困難でした。そこで金型メーカーに相談し、この段曲げを実現するNCTの特注金型を製作。2ショットでZ曲げができるようにしました。
これにより、ブラケット形状の成形が抜き加工と同じNCT工程の中だけで完結します。別部品の製作も、その部品を溶接する手作業の工程も挟むことなく、抜き加工で仕上げられるため、加工時間の短縮につながっています。
ブラケットが担っていた機能は、補強板の段曲げ形状でも問題なく保つことができるため、設計変更として支障はありません。
この設計変更・工法転換により、従来の課題を以下の通り解決しました。
- 部品点数を削減
別部品だったブラケット2個が不要となり、補強板と一体化しました。ブラケット2個分の材料費・加工費・管理費を削減できました。 - 溶接工程そのものを削減(溶接レス)
ブラケットを溶接する必要がなくなったため、セット性の悪かった溶接のセット時間と、溶接時間という手作業のコストを丸ごと削減できました。 - 段曲げをNCT工程内に取り込み、ベンダー曲げも増やさず加工時間を短縮
段曲げをNCTの特注金型で行うことで、抜き加工と同じNCT工程の中で完結。ベンダー曲げの工程を増やすことなく、機械加工だけでブラケット形状まで仕上げられるようになりました。
今回の改善は、単なる社内の工数削減にとどまらず、当社が筐体・装置部品をご提供しているお客様(各種産業機械・装置メーカー様)に対して、品質・コスト・納期(QCD)の各面で付加価値をご提供するものです。部品点数と溶接工程が減ったことで、量産時にはその効果が数量分だけ積み重なり、部品コストを抑えたご提供が可能となりました。溶接という作業工程がなくなったことで、溶接に起因する品質のばらつきや、セット・溶接に要していた時間もなくなり、安定した品質(品質向上)と安定した短納期でのご提供(納期短縮)にもつながっております。このように、当社では部品を「そのまま溶接して組み合わせる」のではなく、部品の役割にまでさかのぼって形状・工法を最適化するVE提案を通じて、お客様のQCD向上に貢献してまいります。
部品点数削減・工法転換に関する課題解決事例
この他の部品点数削減・工法転換に関する課題解決事例を紹介いたします。合わせてご覧ください!
【2部品をバーリング加工+段曲げ加工で一体化してコストダウン!】テクニカルニュース vol.43
【袋ナット溶接からかしめシールドナットに変更して溶接レス+工数削減を実現!】テクニカルニュース vol.51
【切り起しや段曲げの分割をやめ、同時に曲げることで工数削減・コストダウン!】テクニカルニュース vol.56
【直線専用の特殊エンドレスバーリング金型を導入してリードタイム短縮&コスト削減!】テクニカルニュース vol.93
【大きなR曲げ形状を直線で近似する設計変更で、高額な金型費用を削減!】テクニカルニュース vol.97
このように、筐体設計・製造.COMでは、お客様への日々のVE提案を通じて、品質・コスト・納期の面で貴社の課題解決を強力にサポートいたします。筐体の設計・製造、あるいは筐体の板金部品加工などでお困りのことがありましたら、まずは一度当社までお気軽にご相談ください。
お気軽にご相談ください!